
BIENVENIDOS A VAE
Fundición-Inyección de piezas de Aluminio

Somos una empresa familiar con más de 50 años en la empresa y con 20 años de trayectoria en el sector del aluminio.
Vicente Antón Esteve S.L.
En VAE estamos especializados en procesos de inyección de aluminio, ofreciendo soluciones completas para la fabricación de piezas técnicas destinadas a diferentes sectores industriales. A través de tecnología avanzada y maquinaria de inyección de alta precisión, garantizamos un control exhaustivo en cada fase del proceso, desde la fundición hasta los acabados finales.
El punto de partida: Fusión y aleación
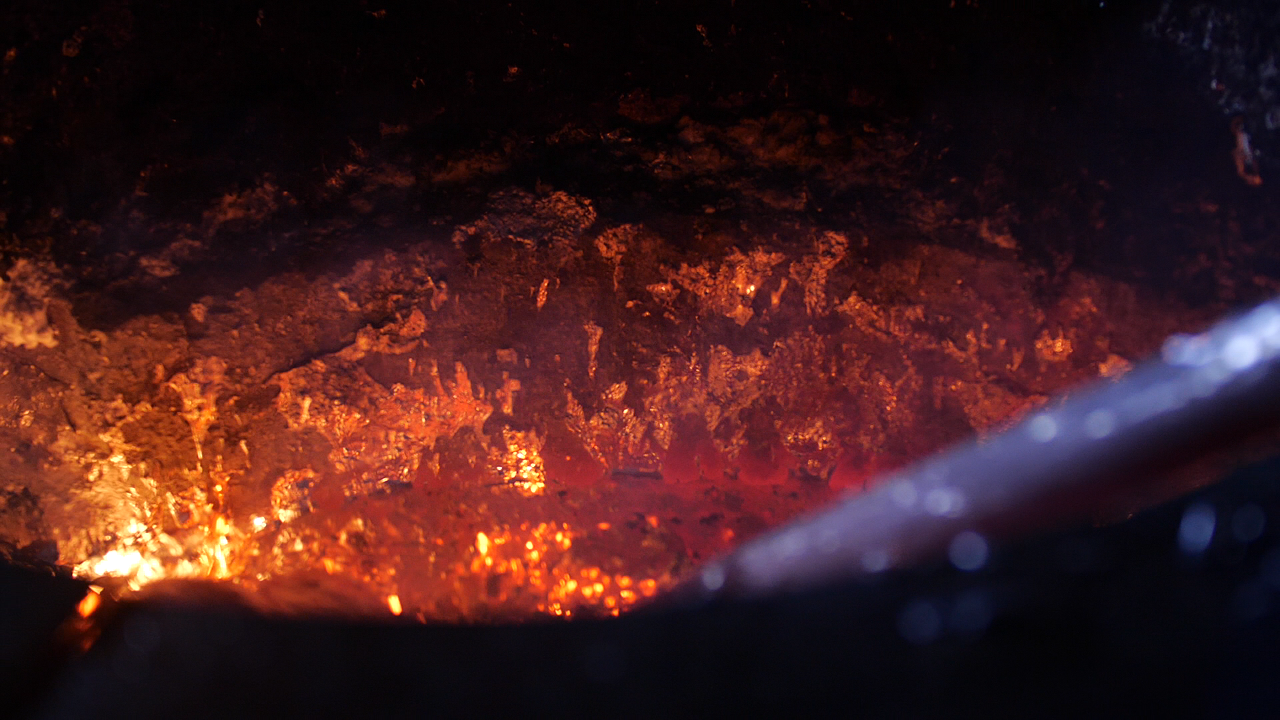
La calidad de una pieza inyectada nace en el horno. No basta con fundir el metal; es necesario controlar su composición química y su pureza de forma rigurosa.
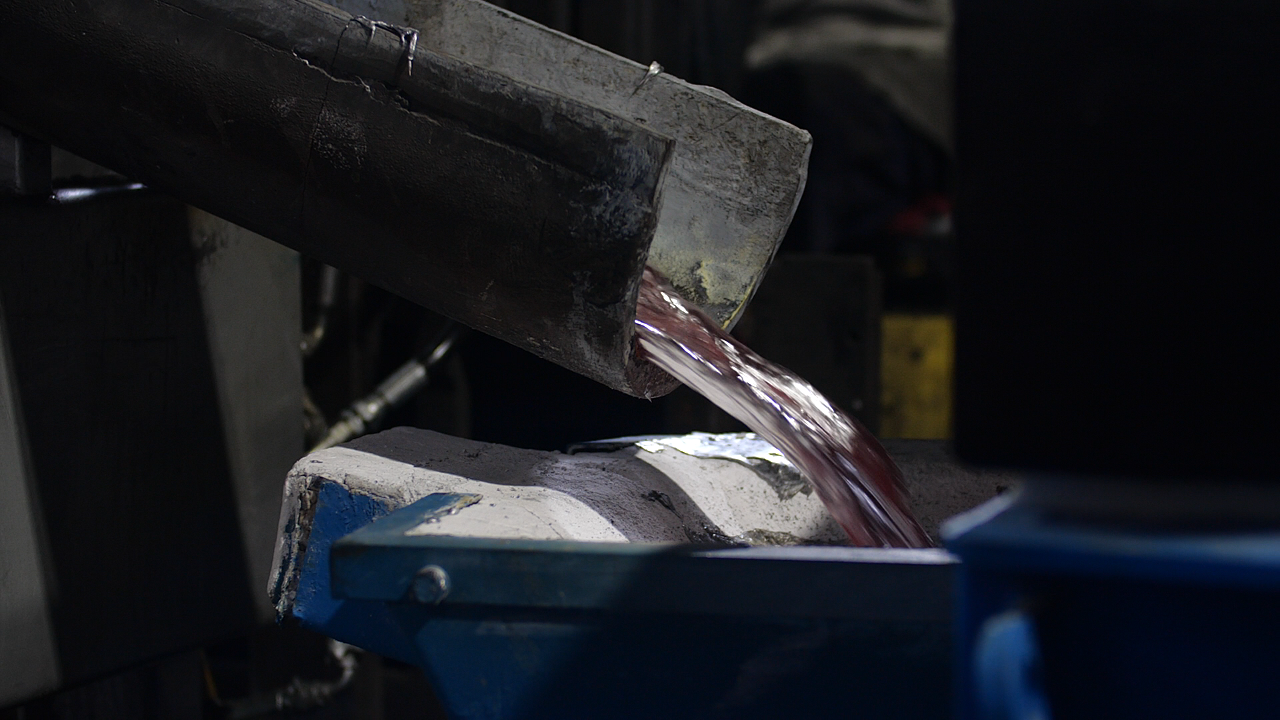
El aluminio se funde a temperaturas controladas (habitualmente entre los 670°C y 710°C). Durante esta fase, el metal líquido se somete a tratamientos de desgasificación para eliminar el hidrógeno, el principal causante de la porosidad. En VAE, aseguramos que el caldo de metal sea homogéneo, garantizando así una estructura interna sólida en el producto final que evite fallos fatales bajo condiciones de estrés mecánico.
Preparación y acondicionamiento de la matriz
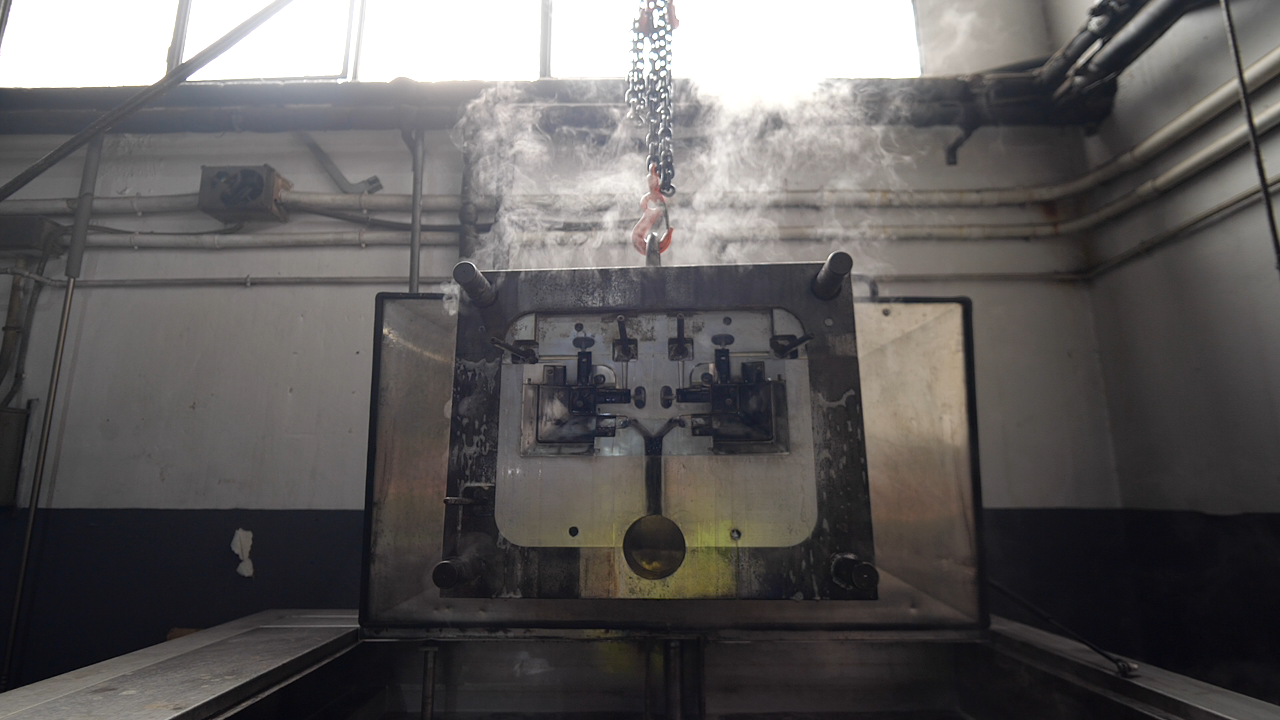
El molde, o matriz, es el corazón del proceso. Antes de cada «disparo» de metal, se realizan dos pasos críticos que determinan el éxito de la inyección:
Termorregulación
El molde debe mantenerse a una temperatura estable mediante circuitos de aceite o agua. Esto evita el choque térmico, que podría provocar grietas prematuras en el acero o defectos superficiales en la pieza de aluminio.
Lubricación técnica
Se aplica un agente desmoldante sobre las cavidades. Este no solo ayuda a que la pieza se extraiga con facilidad, sino que protege la vida útil de la matriz y mejora significativamente el acabado estético y la rugosidad de la superficie.
La fase de inyección: Cámara fría y alta presión
A diferencia de otros metales, el proceso de inyección de aluminio suele realizarse en máquinas de cámara fría para evitar que el metal fundido ataque el sistema de bombeo de la máquina.
Dosificación
Una cantidad exacta de aluminio líquido se vierte en el cilindro de inyección mediante cucharas automáticas.
Llenado dinámico
Un pistón empuja el metal a gran velocidad hacia las cavidades del molde. Aquí, la presión es la clave: se alcanzan niveles extremadamente altos para asegurar que el metal ocupe hasta el último detalle del diseño, permitiendo fabricar piezas con paredes muy delgadas y geometrías que otros métodos de fundición no podrían alcanzar.
Solidificación y control de contracción
Una vez que el molde está lleno, la presión se mantiene durante un periodo de tiempo calculado. El aluminio, al enfriarse y pasar de estado líquido a sólido, tiende a contraerse de forma natural. Mantener la presión hidráulica durante la solidificación (fase de mantenimiento) compensa este efecto de contracción, asegurando que la pieza final tenga las dimensiones exactas proyectadas en los planos de ingeniería y evitando rechupes internos.
Apertura del molde y extracción robotizada
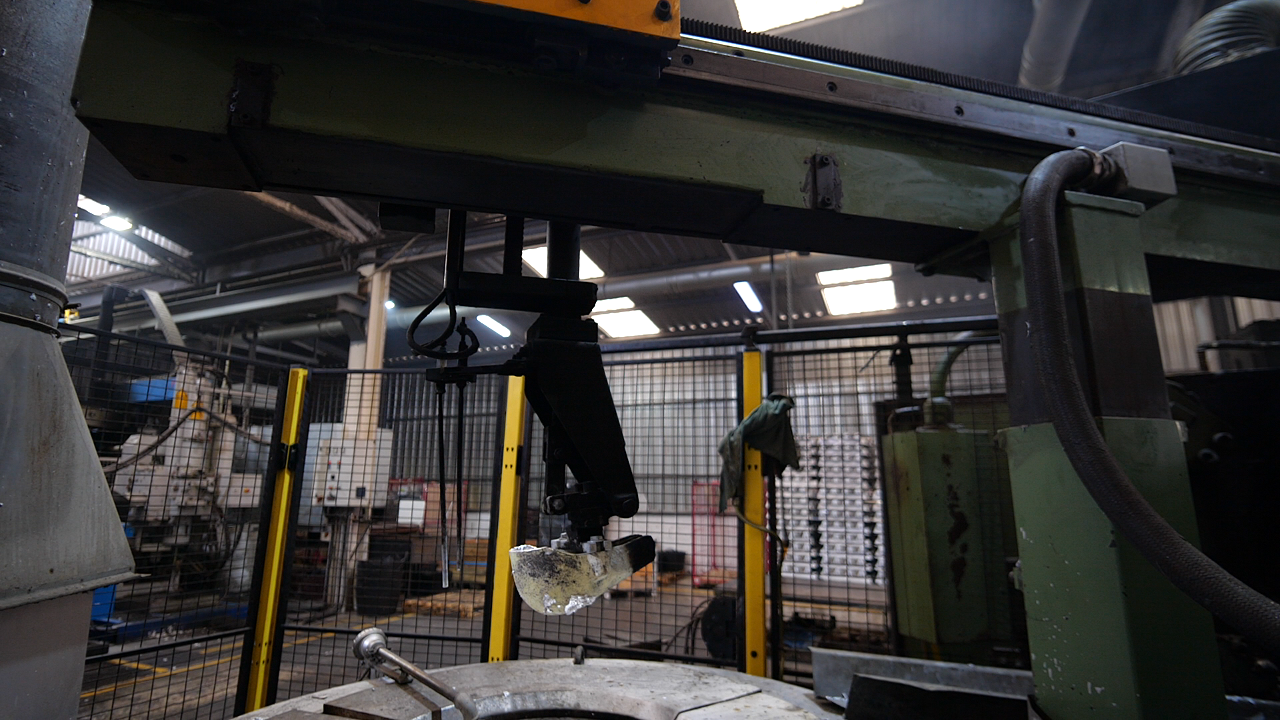
Cuando el sensor de temperatura indica que la pieza es estable y ha alcanzado la rigidez necesaria, las dos mitades del molde se separan. En este punto, la automatización es vital para la rentabilidad. Sistemas robotizados extraen la pieza de forma constante y rítmica, evitando las deformaciones que podrían ocurrir con una manipulación manual inexperta. En esta fase, la pieza todavía incluye los canales de colada y el sobrante de metal que debe ser procesado.
CLIENTES DE VAE
Nuestros Clientes nos avalan


CONTACTAR AHORA
FORMULARIO
CONTACTO