
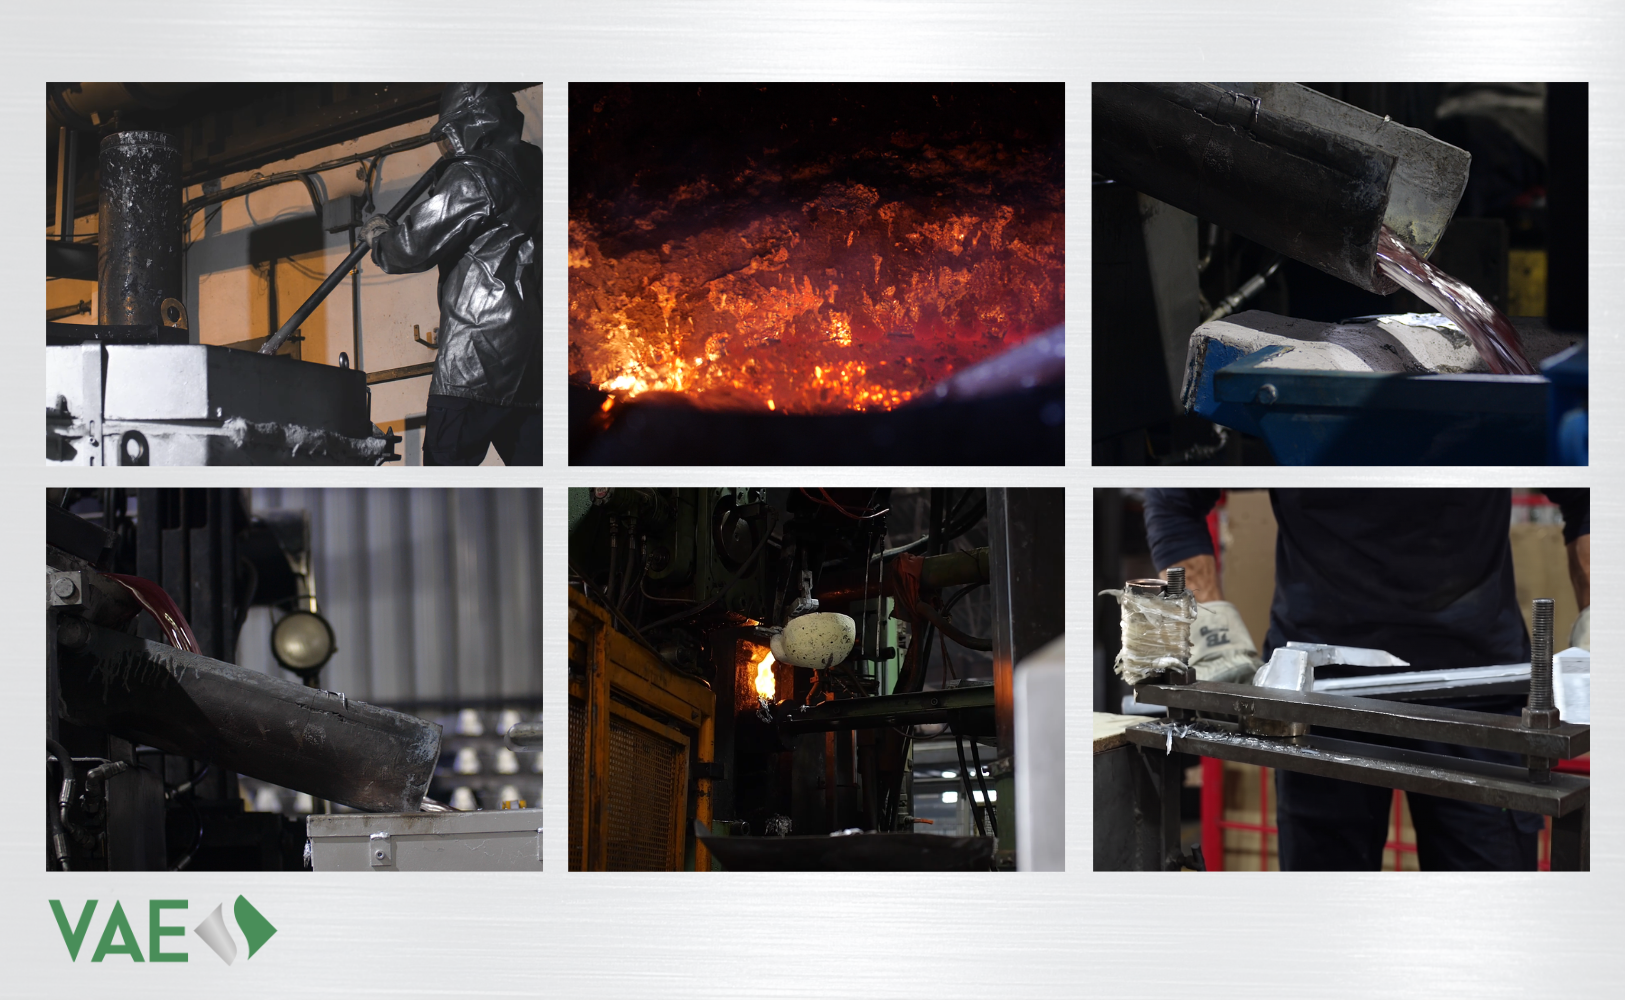
En VAE, aplicamos una ingeniería de precisión en cada ciclo de producción. A continuación, desglosamos las fases técnicas que permiten transformar el metal en piezas de alto valor tecnológico, garantizando la máxima repetibilidad y calidad estructural.
El punto de partida: Fusión y aleación
La calidad de una pieza inyectada nace en el horno. No basta con fundir el metal; es necesario controlar su composición química y su pureza de forma rigurosa.
El aluminio se funde a temperaturas controladas (habitualmente entre los 670°C y 710°C). Durante esta fase, el metal líquido se somete a tratamientos de desgasificación para eliminar el hidrógeno, el principal causante de la porosidad. En VAE, aseguramos que el caldo de metal sea homogéneo, garantizando así una estructura interna sólida en el producto final que evite fallos fatales bajo condiciones de estrés mecánico.
Preparación y acondicionamiento de la matriz
El molde, o matriz, es el corazón del proceso. Antes de cada «disparo» de metal, se realizan dos pasos críticos que determinan el éxito de la inyección:
1. Termorregulación:
El molde debe mantenerse a una temperatura estable mediante circuitos de aceite o agua. Esto evita el choque térmico, que podría provocar grietas prematuras en el acero o defectos superficiales en la pieza de aluminio.
2. Lubricación técnica:
Se aplica un agente desmoldante sobre las cavidades. Este no solo ayuda a que la pieza se extraiga con facilidad, sino que protege la vida útil de la matriz y mejora significativamente el acabado estético y la rugosidad de la superficie.
La fase de inyección: Cámara fría y alta presión
A diferencia de otros metales, el proceso de inyección de aluminio suele realizarse en máquinas de cámara fría para evitar que el metal fundido ataque el sistema de bombeo de la máquina.
-
Dosificación
Una cantidad exacta de aluminio líquido se vierte en el cilindro de inyección mediante cucharas automáticas. -
Llenado dinámico
Un pistón empuja el metal a gran velocidad hacia las cavidades del molde. Aquí, la presión es la clave: se alcanzan niveles extremadamente altos para asegurar que el metal ocupe hasta el último detalle del diseño, permitiendo fabricar piezas con paredes muy delgadas y geometrías que otros métodos de fundición no podrían alcanzar.
Solidificación y control de contracción
Una vez que el molde está lleno, la presión se mantiene durante un periodo de tiempo calculado. El aluminio, al enfriarse y pasar de estado líquido a sólido, tiende a contraerse de forma natural. Mantener la presión hidráulica durante la solidificación (fase de mantenimiento) compensa este efecto de contracción, asegurando que la pieza final tenga las dimensiones exactas proyectadas en los planos de ingeniería y evitando rechupes internos.
Apertura del molde y extracción robotizada
Cuando el sensor de temperatura indica que la pieza es estable y ha alcanzado la rigidez necesaria, las dos mitades del molde se separan. En este punto, la automatización es vital para la rentabilidad. Sistemas robotizados extraen la pieza de forma constante y rítmica, evitando las deformaciones que podrían ocurrir con una manipulación manual inexperta. En esta fase, la pieza todavía incluye los canales de colada y el sobrante de metal que debe ser procesado.
El proceso de acabado: Trimado y mecanizado
Ninguna pieza de inyección sale terminada directamente del molde para su uso final. El proceso de inyección de aluminio moderno incluye etapas esenciales de post-procesado:
-
Desbarbado o Trimado
Mediante prensas de corte y matrices de sacrificio, se separa el componente útil de los sistemas de alimentación y ataques de colada. -
Sostenibilidad y Reciclaje
En línea con la filosofía de sostenibilidad industrial de VAE, el material sobrante se reintroduce inmediatamente en el horno de fusión. Esto permite un aprovechamiento del material cercano al 100%, minimizando el desperdicio y el impacto ambiental. -
Tratamientos adicionales
Según la aplicación, las piezas pueden pasar por granallado, vibrado o mecanizado CNC de precisión si se requieren tolerancias de micras en puntos de anclaje específicos.
Ventajas del aluminio inyectado en la industria actual
¿Por qué es el método preferido en sectores tan exigentes como la automoción o las energías renovables?
1. Alta Repetibilidad
Permite producir millones de piezas idénticas con desviaciones prácticamente inexistentes.
2. Integración de Funciones
Se pueden diseñar piezas que integren soportes y canales, eliminando ensamblajes y soldaduras costosas.
3. Eficiencia Energética
El aluminio ofrece una relación resistencia-peso inigualable, lo cual es fundamental para reducir las emisiones en el transporte moderno.
VAE, excelencia en el proceso de inyección de aluminio
Entender las fases es solo el principio del éxito industrial. La verdadera diferencia radica en la capacidad de supervisar cada variable técnica (presión, velocidad y temperatura) para evitar defectos y optimizar los costes operativos.
En VAE , combinamos tecnología de vanguardia con un enfoque de ingeniería avanzada para ofrecer soluciones integrales en fundición inyectada. Si tu proyecto requiere la máxima fiabilidad y un socio estratégico capaz de llevar sus diseños a la producción en serie con garantías totales de éxito, contacta con nosotros.